Schmiedetechnik Stahlringe Fallstudie: Nahtlos gewalzte Ringe bis zu 18.000 kg für einen nordamerikanischen Getriebehersteller
Projekt Hintegrund
Ein nordamerikanischer Hersteller von schweren Industriegetrieben und Lagergehäusen benötigte einen Ersatz für einen heimischen Ringwalzlieferanten, dessen Lieferzeiten sich auf über fünf Monate verlängert hatten. Bei den Teilen handelte es sich um geschmiedete Stahlringe die als Zahnradrohlinge, Lagerringe und Gehäusekragen in Bergbauförderern und Windturbinenantrieben verwendet werden – große, dickwandige Ringe, bei denen die Kontinuität des Faserverlaufs und die Dimensionsstabilität direkt die Lebensdauer bestimmen.
| Projektübersicht | Detail |
|---|---|
| Kundenprofil | OEM für schwere Getriebe und Lagergehäuse, Nordamerika (Name aus NDA-Gründen zurückgehalten) |
| Produktumfang | Nahtlose gewalzte Schmiederinge, Ringrohlinge, Kragenringe |
| Materialspektrum | Kohlenstoffstahl, legierter Stahl (42CrMo4 / 4140 Klasse), Edelstahl und Duplex-Sorten |
| Größenfähigkeit | Gewicht 50 kg – 18.000 kg; Innendurchmesser 50 mm – 6.500 mm; Dicke 30 mm – 1.500 mm |
| Normen | ASTM, DIN, JIS, BS, GB – Kundenspezifikationen haben Vorrang |
| Vertragsvolumen | Ca. 2.600 Tonnen pro Jahr über 19 Teilenummern |
Was dieses Projekt schwierig machte
Gewalzte Ringe sind keine einfachen Scheiben. Jeder Ring wird gestanzt, gestaucht, gewalzt und dann kalibriert, und jeder Schritt verändert die Gleichmäßigkeit der Wanddicke, gegen die der Kunde später bearbeiten wird. Die Spezifikationen des OEMs verlangten:
- Nahtloser, gerichteter Faserverlauf – keine geschweißten oder geschnittenen und gewalzten Alternativen, da der tangentiale Faserverlauf dem Ring seine Ermüdungsbeständigkeit unter rotierender Last verleiht.
- Wanddickentoleranz innerhalb von ±3 mm bei Ringen bis zu 4,2 m Außendurchmesser, um Bearbeitungszugaben zu schützen.
- Durchhärtung bei dicken Abschnitten – bis zu 1.200 mm Wandstärke bei den größten Lagerringringen, verifiziert durch Härtemessung in drei Tiefen.
- Vollständige Rückverfolgbarkeit von der Chargennummer bis zum fertigen Ring, mit UT- und Maßberichten pro Stück.
- Exportverpackung, die den Seetransport und den Binnenbahntransport ohne Ovalisierung oder Oberflächenschäden übersteht.
Wie FY Forgings geliefert hat
- Konstruktion des Ringwalzprozesses. Für jede der 19 Teilenummern definierten wir das Rohgewicht, den Stanzdurchmesser, die Walzkurve und die Kalibrierungszugabe, mit einer Simulationsprüfung der beiden größten Größen, um zu bestätigen, dass die Mühle die endgültige Wanddicke ohne Nachheizen erreichen konnte.
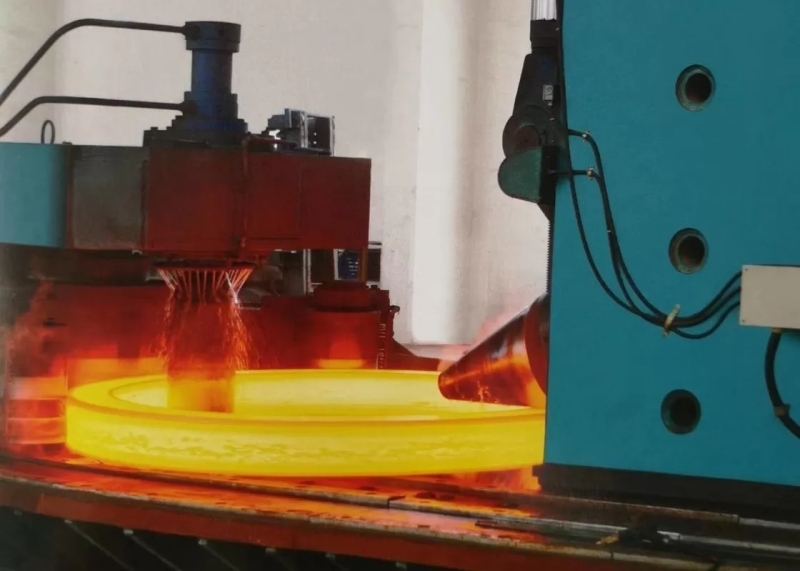
- Schmelzen und Schmieden. Elektrobogenofen mit Pfannenreinigung und Vakuumdegasung, Freiformstauchen auf Pressen bis zu 5.000 Tonnen, dann radial-axiales Ringwalzen für symmetrische, nahtlose Ringe.
- Wärmebehandlung. Normalisieren, Härten, Anlassen oder Lösungsglühen je nach Sorte, mit aufgezeichneten Zyklen und Härteprüfung pro Charge.
- Bearbeitung. Grobbearbeitung nach Zeichnung, mit CNC-Vertikaldrehen für großflächige Ringe und Maßberichten pro Stück.
- Prüfung und Zertifizierung. UT- und MT-, PMI-, Maß- und Härteberichte, plus ISO-, SGS-, BV-, ABS-, GL-DNV-, KR-, LR- und M650-Zertifizierung nach Bedarf.
- Verpackung. Seetüchtige Holzkisten und Paletten mit radialer Verstrebung zur Vermeidung von Ovalisierung während des multimodalen Transports.
Erreichte Ergebnisse
| KPI | Vorheriger Lieferant | Nach FY Forgings |
|---|---|---|
| Angebotene Lieferzeit | 150–180 Tage | 45–60 Tage |
| Wanddickenschwankung | typisch ±6 mm | ±3 mm oder besser |
| Nachbearbeitungsaufwand für Bearbeitungszugaben | 4 von 19 Teilenummern | Null nach erster Musterfreigabe |
| Vollständigkeit der Dokumentation | Teilweise | 100 % pro Lieferung |
| Transportschadensansprüche | 3 in 12 Monaten | Null in 14 Monaten |
Die ersten Musterringe für die beiden größten Lagerringe bestanden die Maß- und metallurgische Prüfung ohne Abweichungen, und der OEM konsolidierte innerhalb von zwei Quartalen alle Ringwalzbezüge auf FY Forgings und fügte später grobbearbeitete Ringe hinzu, um die interne Dreharbeit zu reduzieren.
Warum Käufer unsere geschmiedeten Stahlringe wählen
- Echte nahtlose gewalzte Ringe – keine Schweißnähte, kontinuierlicher tangentialer Faserverlauf.
- Großes Größenfenster – 50 kg bis 18.000 kg, Innendurchmesser bis 6.500 mm, Dicke bis 1.500 mm.
- Materialflexibilität – Kohlenstoff-, legierte, Edelstahl- und Duplexstähle nach ASTM-, DIN-, JIS-, BS- und GB-Normen.
- Eigene Wärmebehandlung und Bearbeitung – ein Qualitätssystem vom Stahl bis zum fertigen Ring.
- Über 30 Jahre Ring-Schmiedeerfahrung – gegründet 1993, 506 Mitarbeiter, zehntausende Tonnen Jahreskapazität.
Senden Sie uns Ihre Ringzeichnung
Nennen Sie uns den Außendurchmesser, Innendurchmesser, die Dicke, das Gewicht, die Materialgüte und die Norm, und wir werden Ihnen eine Rückmeldung zur Herstellbarkeit, eine vorgeschlagene Walzroute, einen Wärmebehandlungszyklus und eine indikative Lieferzeit zukommen lassen – normalerweise innerhalb von zwei Arbeitstagen.

