Metallschmiedeteile Fallstudie: SA-182 F92 Legierungsstahl Schmiederinge geliefert an einen europäischen Hochdruckventil-OEM
Projektübersicht
Im Jahr 2024 wandte sich ein europäischer Hersteller von Hochdruck-Kugelhähnen und Pipeline-Komponenten an Jiangyin Fangyuan Ringlike Forging And Flange Co., Ltd. (FY Forgings) mit einer anspruchsvollen Anfrage: eine zuverlässige, prüfungsbereite Quelle für Metallschmiedeteile für Ventilkörper, Hauben und Dichtringe, die in überkritischen Dampf- und Hochtemperatur-Kohlenwasserstoffanwendungen eingesetzt werden. Der Kunde hatte bisher bei zwei regionalen Schmieden eingekauft, aber chronische Inkonsistenzen bei der Wärmebehandlung und Lieferverzögerungen bedrohten seine eigenen Montagepläne.
| Projektübersicht | Detail |
|---|---|
| Kundenprofil | Europäischer OEM für Ventile und Druckbehälter (Identität durch NDA vertraulich behandelt) |
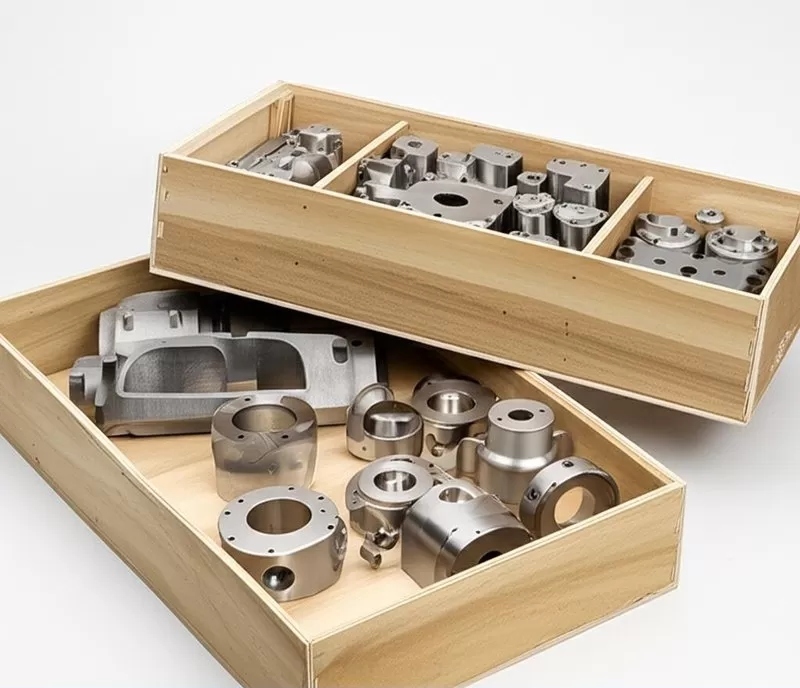
| Produktumfang | Metallschmiedeteile – geschmiedete Ringe aus legiertem Stahl, Ventilkörperschmiedeteile, Dichtringe |
| Gelieferte Güten | SA-182 F92, SA-182 F91, SA-182 F6NM (1.4313), F55 Super Duplex |
| Größenbereich | Außendurchmesser bis 5.000 mm, Einzelstückgewicht 10 kg – 10.000 kg |
| Jahresvolumen | Ca. 1.800 Tonnen im ersten Vertragsjahr |
| Liefermodell | Grobbearbeitet, UT/MT geprüft, seetüchtige Exportverpackung |
Die Herausforderung
Kriechfestigkeitsstähle F92 und F91 sind unnachgiebig. Kleine Abweichungen in der Schmelzchemie, im Schmiedeverhältnis oder in den Anlasszyklen zeigen sich später als inakzeptable Härtestreuung, schlechte Charpy-Schlagzähigkeitswerte oder Rissbildung während der eigenen Schweißarbeiten des Kunden. Die früheren Lieferanten des OEMs hatten mit drei spezifischen Problemen zu kämpfen:
- Chemische Abweichungen bei kritischen Elementen wie Cr, Mo, V und N, was zu erneuten Prüfungen und Ausschuss führte.
- Inkonsistente Normalisierung und Anlassung, was Härtestreuungen von mehr als 40 HB über eine einzige Charge ergab.
- Dokumentationslücken – fehlende PED 3.1-Zertifikate, unvollständige UT-Berichte und Chargennummern-Rückverfolgbarkeit, die bei der Prüfung durch Dritte nicht bestanden.
Der Kunde benötigte außerdem einen Lieferanten, der sowohl große Ring-Schmiedeteile als auch kleinere, volumenstärkere Ventilsitzringe unter demselben Qualitätssystem bearbeiten konnte, ohne zwischen Werkstätten wechseln zu müssen.
Unsere Lösung
FY Forgings schlug ein Single-Source-Programm vor, das auf Freiformschmieden, Ringwalzen und eigener Wärmebehandlung basiert, unterstützt durch vollständige Fremdprüfungen.
- Material- und Prozessprüfung. Unsere Metallurgen überprüften die Zeichnungen des Kunden und ordneten jedes Teil einem optimierten Schmiedeverhältnis, einer Umformsequenz und einer Kornflussrichtung zu, wodurch die mechanischen Eigenschaften in den kritischen Bohrungs- und Flanschbereichen verbessert wurden.
- Kontrollierte Schmelze und Schmiedung. Lichtbogenofen plus Pfannenmetallurgie und Vakuumdegasung, mit Schmieden auf Pressen bis zu 5.000 Tonnen und Ringwalzen für nahtlose, symmetrische Ringe.
- Wärmebehandlungsdisziplin. Computergesteuerte Normalisierung, Härtung und Anlassung mit aufgezeichneten Diagrammen, die jeder Charge beigefügt sind; Härte an mehreren Positionen pro Schmiedeteil überprüft.
- Prüfung und Zertifizierung. UT und MT nach ASME / ASTM-Anforderungen, Zug- und Charpy-Prüfung, PMI an 100 % der Fertigteile und PED 3.1-Zertifikate zusammen mit ABS-, BV-, DNV-, RINA-, LR-, NK-, KR- und CCS-Zulassungen, wo zutreffend.
- Bearbeitung und Verpackung. Grob- oder Feinbearbeitung nach Zeichnung, mit seetüchtigen Holzkisten und Eisenpaletten für den multimodalen Transport.
Ergebnisse
| KPI | Vorher | Nach dem Wechsel zu FY Forgings |
|---|---|---|
| Eingangsinspektions-Ausschussrate | 6,4 % | 0,8 % |
| Härtestreuung innerhalb einer Charge | bis zu 45 HB | unter 15 HB |
| Durchschnittliche Lieferzeit | 70–85 Tage | 30–45 Tage |
| Dokumentations-Nichtkonformitäten | 11 pro Jahr | null in 18 Monaten |
| Anteil der konsolidierten Ausgaben | — | zwei Lieferanten durch einen ersetzt |
Innerhalb von drei Quartalen hatte der OEM sein gesamtes F91/F92-Ventilschmiedepaket auf FY Forgings umgestellt und später F55 Super Duplex-Dichtringe und F6NM-Schieberkomponenten hinzugefügt. Da dasselbe Werk Schmelze, Schmieden, Wärmebehandlung und Bearbeitung durchführt, lösen Chargenwechsel keine erneuten Qualifizierungsverzögerungen mehr aus.
Warum es funktionierte
- Über 30 Jahre Schmiedeerfahrung – gegründet 1993, mit 506 Mitarbeitern und einer jährlichen Produktionskapazität im zehn- bis hunderttausend Tonnenbereich.
- Vertikale Integration – ein Qualitätssystem vom Stahl bis zum fertigen, grobbearbeiteten Schmiedeteil.
- Exportbereite Konformität – PED 3.1 und Zulassungen wichtiger Klassifikationsgesellschaften, bekannt bei europäischen Käufern und benannten Stellen.
- Ingenieur-zu-Ingenieur-Kommunikation – technische Anfragen werden mit Zeichnungen und metallurgischen Daten beantwortet, nicht mit Verkaufsgesprächen.
Suchen Sie einen Partner für Metallschmiedeteile?
Wenn Sie eine neue Quelle für Schmiedeteile aus legiertem Stahl, Ring-Schmiedeteile, Ventilkörper oder Flansche aus Kohlenstoffstahl, legiertem Stahl, Edelstahl oder Duplex-Güten qualifizieren, senden Sie uns Ihre Zeichnungen und Spezifikationen. Wir werden mit einer Herstellbarkeitsprüfung, einer vorgeschlagenen Prozessroute, einer indikativen Lieferzeit und einem Musterqualifizierungsplan antworten.

